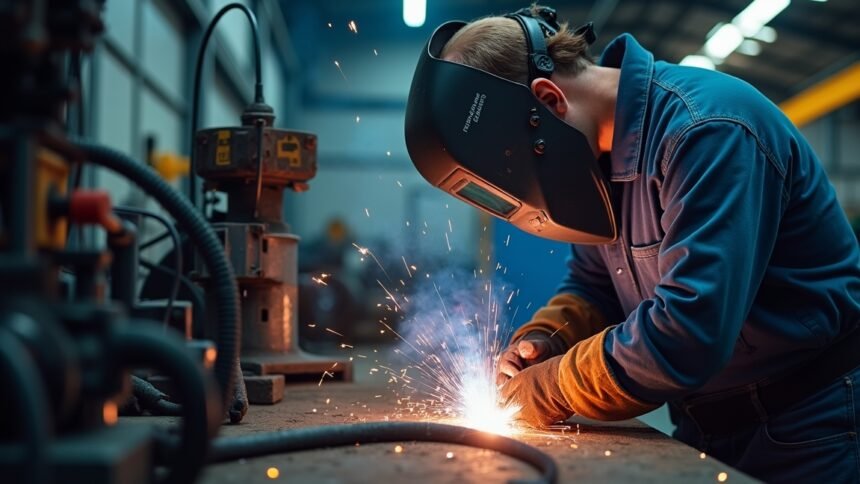
Sokan kerülnek szembe ezzel a technológiával, amikor ipari projektekbe fognak, autójavítást terveznek, vagy éppen a szakma felé kacsintgatnak – és az első kérdés szinte mindig ugyanaz: hogyan működik ez valójában? A CO hegesztés neve ismerősen csenghet, de a mögötte rejlő fizika, kémia és gyakorlati tudás már jóval kevésbé magától értetődő. Nem csoda, hogy sokan elvesznek a szakmai zsargonban, mielőtt egyáltalán hozzáfognának a dologhoz.
Ez a technológia lényegében egy védőgázas ívhegesztési eljárás, amelyben a szén-dioxid tölt be kulcsszerepet – de ahogy közelebb kerülünk a részletekhez, kiderül, hogy ennél jóval árnyaltabb a kép. Vannak, akik szerint ez a leggazdaságosabb megoldás az iparban, mások a keletkező fröcskölés és a varrat minősége miatt inkább más gázkeverékek felé fordulnak. Mindkét nézőpontnak megvan a maga alapja – és érdemes mindkettőt megvizsgálni.
Ez az összeállítás nem csak a száraz technikai leírásra koncentrál. Megismered a folyamat lépéseit, az előnyöket és hátrányokat, a tipikus alkalmazási területeket, és azt is, hogy mikor érdemes más megoldást választani. Legyen szó hobbistáról, szakmát tanulóról vagy tapasztalt szakemberről, aki szeretné rendszerezni a tudását – itt mindenki talál valami hasznosat.
Mi is az a CO hegesztés, és miért pont szén-dioxid?
Az első találkozás ezzel az eljárással sokaknak meglepő: miért éppen egy gázt, ráadásul egy olyat, amelyet általában a légköri szennyezéssel hozunk összefüggésbe, használnak hegesztési célokra? A válasz a fizikában és a gazdaságosságban rejlik.
A CO₂-hegesztés – amelyet szakmailag MAG-hegesztésnek (Metal Active Gas) is neveznek – egy fogyóelektródás ívhegesztési eljárás. Az elektróda ebben az esetben egy folyamatosan adagolt huzal, az ív pedig a huzal és az alapanyag között ég. A szén-dioxid gáz védi az olvadékfürdőt a levegő oxigénjétől és nitrogénjétől, amelyek egyébként porózussá, törékennyé tennék a varratot.


A szén-dioxid választásának legfőbb oka egyszerű: olcsó és könnyen hozzáférhető. Más védőgázokhoz – például argonhoz vagy héliumhoz – képest töredék áron kapható, és ipari mennyiségben is egyszerűen szállítható. Ez teszi az eljárást különösen vonzóvá olyan helyzetekben, ahol nagy mennyiségű acélt kell összehegeszteni, és a költséghatékonyság az elsődleges szempont.
Hogyan működik az ív és az olvadékfürdő?
Aki először néz hegesztési folyamatot, általában a fényre és a szikrákra figyel – pedig a valódi akció az olvadékfürdőben zajlik, ahol az anyag átmeneti folyékony állapotba kerül, majd megszilárdul.
Az ív keletkezése és stabilitása
Az elektromos ív a huzalelektróda és a munkadarab között jön létre, amikor a feszültség elér egy kritikus értéket. Ez az ív hőmérséklete elérheti a 6000–8000°C-ot is, ami bőven elegendő az acél megolvasztásához. A huzal folyamatosan adagolódik – ezt végzi az adagoló mechanizmus –, így az ív hossza nagyjából állandó marad.
A CO₂ gáz ebben a folyamatban nem passzív szereplő. Magas hőmérsékleten részben disszociál, vagyis szén-monoxidra és oxigénre bomlik. Ez az oxigén aktívan részt vesz az olvadékban lezajló metallurgiai folyamatokban – ezért is nevezzük aktív gázos eljárásnak. A huzalban lévő dezoxidáló elemek (mangán, szilícium) megkötik ezt az oxigént, így a varrat nem lesz porózus.
Az olvadékfürdő viselkedése
Az olvadékfürdő mérete és alakja meghatározza a varrat végső tulajdonságait. Túl nagy fürdő esetén a varrat lecsepeg, túl kicsi esetén nem lesz megfelelő az összeolvadás. A hegesztő feladata – vagy automata rendszer esetén az elektronika feladata – az egyensúly fenntartása.
A szén-dioxid hatására az olvadékfürdő valamivel mozgékonyabb és „forrósabb" lesz, mint argon esetén. Ez egyrészt jobb behatolást eredményez, másrészt több fröcskölést okoz – ez az egyik leggyakoribb kritika a tiszta CO₂ használatával szemben.
A CO hegesztési folyamat lépései – a kezdettől a kész varratig
Egy hegesztési folyamat sosem csak az ívgyújtással kezdődik és a kialvással végződik. Minden lépésnek megvan a maga szerepe – és ha bármelyiket kihagyják, a végeredmény sínyli meg.
Előkészítés: az alap, amire minden épül
🔧 Az előkészítés fontossága nem hangsúlyozható eléggé. A következő lépések tartoznak ide:
- Az alapanyag megtisztítása rozsdától, olajfoltokktól, festéktől és egyéb szennyeződésektől
- A varratvonal kialakítása (élkészítés, ha szükséges)
- A munkadarabok rögzítése, hogy hegesztés közben ne mozogjanak
- A huzal átmérőjének és anyagának kiválasztása az alapanyaghoz igazítva
- A védőgáz áramlási sebességének beállítása (általában 10–18 liter/perc)
- A gépi paraméterek (feszültség, áramerősség, huzaladagolási sebesség) beállítása
A hegesztési paraméterek beállítása
Ez az a pont, ahol a tapasztalat valóban számít. Egy rosszul beállított gép akár jó hegesztőt is kétségbe ejthet – és fordítva: egy jól beállított gép megbocsátóbb a kisebb technikabeli hibákkal szemben.
| Paraméter | Tipikus értéktartomány | Hatása a varratra |
|---|---|---|
| Feszültség | 18–32 V | Ívhossz, varrat szélessége |
| Áramerősség | 80–350 A | Behatolás mélysége, huzaladagolás |
| Huzaladagolási sebesség | 3–15 m/perc | Leolvadási sebesség |
| Gázáramlás | 10–18 l/perc | Védelem minősége |
| Munkadarab-távolság | 10–20 mm | Ívstabilitás, fröcskölés |
Az ívgyújtástól a varrat lezárásáig
Az ívgyújtás pillanatában a huzal érinti a munkadarabot, rövid zárlat keletkezik, majd az ív beindul. Az első néhány másodperc kritikus – ekkor alakul ki az olvadékfürdő, és a hegesztőnek stabilizálnia kell a mozgást.
A hegesztési sebesség, a pisztoly szöge és a mozgás egyenletessége mind befolyásolja a varrat végső megjelenését és mechanikai tulajdonságait. A varrat lezárásakor fontos a kráterkitöltés – ha az ív hirtelen alszik ki, egy mélyedés (kráter) marad a varrat végén, ami repedési pontként viselkedhet.
Utómunkálatok
A kész varratot általában le kell tisztítani a salakmaradványoktól és a fröcskölés okozta szemcséktől. Egyes alkalmazásokban utóhőkezelés is szükséges, hogy a hőhatásövezetben keletkező feszültségeket csökkentsék.
A CO₂ mint védőgáz – előnyök és kompromisszumok
„A legolcsóbb megoldás ritkán a legjobb, de a legdrágább sem mindig szükséges – az igazi tudás abban rejlik, hogy pontosan tudjuk, mikor melyiket válasszuk."
A szén-dioxid önmagában való alkalmazása számos előnnyel jár, de ezek mellé mindig oda kell tenni a kompromisszumokat is. Csak így kapunk valós képet.
Amit a CO₂ jól csinál
✅ Mélységi behatolás: A tiszta CO₂ nagyobb hőbevitelt eredményez, ami mélyebb behatolást jelent. Ez vastag anyagok esetén kifejezetten előnyös.
Alacsony gázköltség: Az argonhoz képest a CO₂ ára töredékes – ez hosszú távon, nagy mennyiségű hegesztésnél komoly megtakarítást jelent.
Széles körű elérhetőség: Szinte minden hegesztési szaküzletben, ipari gázkereskedőnél kapható, nem kell különleges forrást keresni.
Robusztus ív: Bizonyos körülmények között, például terepi munkáknál, a CO₂ ív stabilabb marad, mint az érzékenyebb gázkeverékeké.
Ahol a CO₂ kompromisszumokat hoz
⚠️ Fröcskölés: Ez a leggyakrabban emlegetett hátrány. A szén-dioxid hatására az anyagátvitel szaggatottabb, ami több szikrát és fröcskölő cseppet eredményez. Ez nemcsak esztétikai probléma – a takarítás és az utómunkálat időt és pénzt visz el.
Varratfelszín minősége: Argon-tartalmú keverékekhez képest a tiszta CO₂-dal készült varrat felszíne érdesebb, kevésbé egyenletes.
Oxidációs hajlam: Bár a dezoxidáló elemek a huzalban sokat segítenek, a CO₂ aktív jellege miatt az olvadék jobban ki van téve oxidációs hatásoknak.
CO₂ vs. gázkeverékek – mikor melyiket érdemes választani?
Ez az egyik leggyakrabban felmerülő kérdés a gyakorlatban. A válasz nem fekete-fehér – az anyag, a végfelhasználás és a rendelkezésre álló büdzsé együtt határozza meg a helyes döntést.
„Nincs univerzálisan legjobb védőgáz – csak az adott feladathoz leginkább illő megoldás létezik."
Az argon-CO₂ keverékek világa
A leggyakoribb keverék az Ar/CO₂ 75/25, de léteznek 80/20, 90/10 és más arányú változatok is. A magasabb argontartalom:
- Csökkenti a fröcskölést
- Simább, egyenletesebb varratfelszínt eredményez
- Lehetővé teszi a spray-átviteli módot (nagyon finom, egyenletes anyagátvitel)
- Valamivel drágább, mint a tiszta CO₂
A tiszta CO₂ ezzel szemben:
- Olcsóbb
- Mélyebb behatolást ad
- Több fröcskölést produkál
- Inkább globuláris vagy rövid-zárlatos anyagátviteli módban működik jól
Mikor maradj a tiszta CO₂-nál?
- Vastag acélok hegesztésekor, ahol a mély behatolás prioritás
- Amikor a költségek csökkentése az elsődleges szempont
- Szerkezeti hegesztésnél, ahol a varrat megjelenése másodlagos
- Automatizált folyamatoknál, ahol az utómunkálat integrált része a gyártássornak
Mikor válassz keveréket?
- Vékony lemezek hegesztésekor, ahol az átégés kockázata magas
- Látható felületek esetén, ahol a varrat esztétikája számít
- Rozsdamentes acél hegesztésekor (itt speciális keverékek szükségesek)
- Amikor a fröcskölés okozta utómunka drágább lenne, mint a drágább gáz
| Szempont | Tiszta CO₂ | Ar/CO₂ 75/25 keverék |
|---|---|---|
| Gázköltség | Alacsony | Közepes–magas |
| Fröcskölés | Magas | Alacsony |
| Behatolás | Mély | Közepes |
| Varratfelszín | Érdes | Sima |
| Anyagátviteli mód | Rövid-zárlatos, globuláris | Spray is lehetséges |
| Vékony lemezekhez | Kevésbé ajánlott | Ajánlott |
| Vastag anyagokhoz | Kiváló | Jó |
Alkalmazási területek – ahol a CO hegesztés otthon van
„Egy technológia értékét nem az határozza meg, hogy mennyire bonyolult, hanem az, hogy hány helyen és milyen megbízhatóan tud teljesíteni."
Ha körülnézünk az iparban, szinte lehetetlen nem találkozni ennek az eljárásnak valamilyen nyomával. Az autóipartól az építőiparig, a hajógyártástól a mezőgazdasági gépek javításáig – a CO₂-hegesztés jelen van.
Autóipar és járműjavítás
Ez az egyik legismertebb alkalmazási terület. Az autógyárakban hatalmas robotrendszerek végzik a karosszériaelemek összehegesztését – és ezek nagy része CO₂ alapú vagy argon-CO₂ keverékes MAG-hegesztés. A karosszéria acélja viszonylag vékony, ezért itt inkább a keverékgázok dominálnak, de az alvázelemek, tartószerkezetek hegesztésénél a tiszta CO₂ is megállja a helyét.
A szervizekben, ahol autókat javítanak, a CO₂-hegesztő gép az egyik legelterjedtebb eszköz. Gyors, megbízható, és az alkatrészek könnyen beszerezhetők.
Építőipar és acélszerkezetek
🏗️ Acélvázas épületek, hidak, ipari csarnokok – mindenhol megjelenik ez az eljárás. A vastag profilok és tartók összehegesztésekor a CO₂ mély behatolása kifejezetten előnyös. A terepi körülmények között végzett munkáknál az eljárás robusztussága és a gáz könnyű szállíthatósága szintén pontokat szerez.
Hajógyártás
A hajótestekben rengeteg acéllemez és profil kerül összehegesztésre – ez az egyik leganyagigényesebb iparág. A CO₂-hegesztés itt is megtalálta a helyét, különösen az automatizált hegesztési rendszerekben, ahol a folyamatos, egyenletes varrat az elsődleges elvárás.
Mezőgazdasági gépek és nehézgépgyártás
Traktorok, kombájnok, markológépek, dömperek – ezek mind acélból készülnek, és mind hegesztést igényelnek. A mezőgazdasági gépjavító műhelyekben a CO₂-hegesztő gép szinte kötelező felszerelés. Az itt dolgozó szakemberek értékelik az eljárás egyszerűségét és a fogyóanyagok könnyű elérhetőségét.
Csővezetékek és tartályok
Ipari csővezetékek, tároló tartályok, nyomástartó edények – ezek hegesztése szigorú minőségi előírások mellett zajlik. Bizonyos alkalmazásokban a CO₂-hegesztés megfelel ezeknek az elvárásoknak, különösen, ha a varratot utólag röntgenvizsgálattal vagy ultrahangos eljárással ellenőrzik.
A hegesztési hibák, amikre figyelni kell
„Egy varrat minősége nem a hegesztés pillanatában dől el – hanem az összes megelőző döntés összességeként."
Senki sem születik tökéletes hegesztőnek, és még a rutinos szakemberek is találkoznak hibákkal. A lényeg az, hogy felismerjük őket, és tudjuk, mi okozta.
Porozitás
A varratban apró gázbuborékok maradnak – ez a porozitás. Okai lehetnek:
- Szennyezett alapanyag (olaj, rozsda, nedvesség)
- Nem megfelelő gázvédelem (túl alacsony áramlás, szél)
- Túl hosszú ívhossz
- Nedves huzal
Fröcskölés
Bár bizonyos mértékű fröcskölés a CO₂-hegesztésnél normális, a túlzott fröcskölés problémát jelent. Okai:
- Túl magas feszültség
- Nem megfelelő huzaladagolási sebesség
- Szennyezett munkadarab
- Helytelen pisztolyállás
Hiányos összeolvadás
Ha az olvadék nem olvad össze megfelelően az alapanyaggal, a varrat mechanikailag gyenge lesz. Ez általában túl gyors hegesztési sebességből, túl alacsony áramerősségből vagy helytelen pisztolyállásból ered.
Kráter a varrat végén
Az ív hirtelen kialvásakor kráter keletkezik – ez repedési pont lehet. A megoldás: a varrat végén lassítani kell a mozgást, és fokozatosan csökkenteni az áramerősséget (vagy kráterkitöltő funkciót használni).
Biztonsági szempontok, amelyeket nem lehet kihagyni
„A hegesztési baleset nem véletlen – mindig van mögötte egy kihagyott lépés, egy figyelmen kívül hagyott szabály."
A CO₂-hegesztés biztonságos eljárás, ha betartják az előírásokat. De ha nem – komoly veszélyeket rejt.
UV-sugárzás és szemvédelem
Az ívhegesztés intenzív ultraibolya sugárzást bocsát ki. Megfelelő hegesztőpajzs vagy -sisak nélkül percek alatt súlyos szemsérülés keletkezhet – ezt hívják "hegesztői szemnek" vagy fotokeratitisznek. A pajzs sötétítési fokozatát az áramerősséghez kell igazítani (általában DIN 9–13).
Gázok és szellőztetés
A CO₂ maga nem mérgező, de oxigénhiányos tereket tud létrehozni, ha nagy mennyiségben gyűlik össze. Ráadásul a hegesztési folyamat során keletkező füst és gőzök (fémoxidok, mangán-tartalmú részecskék) komoly egészségügyi kockázatot jelentenek. Megfelelő szellőztetés vagy elszívó rendszer elengedhetetlen.
Tűz- és robbanásveszély
A szikrák és olvadt fémcseppek messzire repülhetnek – 10 méteres körzetben is tüzet okozhatnak. A munkaterületen nem lehet éghető anyag, és a gázpalackokat mindig rögzítve, hőforrásoktól távol kell tárolni.
Egyéni védőfelszerelés
- Hegesztőkesztyű (bőr, hőálló)
- Hegesztőkabát vagy köpeny (nem szintetikus anyagból)
- Hegesztőpajzs vagy -sisak megfelelő szűrővel
- Zárt orrú, nem szintetikus cipő
- Szükség esetén légzésvédő
A CO hegesztőgép felépítése és a fogyóanyagok
Aki most ismerkedik ezzel a területtel, könnyen elveszhet a géptípusok és tartozékok között. Érdemes tisztán látni, mi micsoda.
A gép fő részei
Egy tipikus CO₂-hegesztőgép a következő fő egységekből áll:
- Tápegység (transzformátor/inverter): Ez állítja elő a hegesztési áramot. Az inverteres gépek kompaktabbak, energiatakarékosabbak és finomabban szabályozhatók.
- Huzaladagoló mechanizmus: Folyamatosan tolja a huzalt a pisztoly felé. A négygolyós adagolók stabilabb huzalmenetét biztosítanak.
- Hegesztőpisztoly: Ide érkezik a huzal, az áram és a védőgáz – itt gyúl meg az ív.
- Gázpalack és nyomáscsökkentő: A CO₂ folyékony halmazállapotban van a palackban, a nyomáscsökkentő szabályozza az áramlást.
- Visszavezetékkábel és csipesz: Ezt kell a munkadarabra erősíteni – a kör bezárásához elengedhetetlen.
A fogyóanyagok
A rendszeres fogyóanyagok:
- Hegesztőhuzal: Általában ER70S-6 jelölésű, 0,6–1,2 mm átmérőjű. Az S-6 jelölés a dezoxidáló elemek (mangán, szilícium) mennyiségére utal.
- Védőgáz: CO₂ palackban, vagy keverék (Ar/CO₂)
- Kontaktcső: A pisztolyban lévő kis rézcső, amelyen a huzal áthalad – rendszeresen kopik, cserélni kell
- Gázdiffúzor és fúvóka: Ezek is kopnak, és a fröcskölés hamar eltömítheti őket
Automatizálás és robotika – a jövő iránya
Az ipar egyre inkább az automatizált hegesztési rendszerek felé tolódik, és a CO₂/MAG-hegesztés ebben is vezető szerepet játszik. A robotos hegesztőcellák pontosan, fáradhatatlanul és reprodukálható minőségben dolgoznak – ez különösen sorozatgyártásban jelent hatalmas előnyt.
Az automatizált rendszerekben a paraméterek finomhangolása még fontosabb, mint kézi hegesztésnél, hiszen nincs ott egy tapasztalt hegesztő, aki menet közben korrigál. A modern rendszerek érzékelőkkel, kamerarendszerekkel és valós idejű visszacsatolással dolgoznak – ezek képesek a varratkövetésre és a paraméterek automatikus módosítására.
A hegesztési szimulátorok megjelenése szintén figyelemre méltó fejlemény: ezek virtuális környezetben tanítják meg az alapokat, mielőtt a tanuló valódi anyaghoz nyúlna. Ez csökkenti az anyagveszteséget és felgyorsítja a tanulási folyamatot.
Milyen acélokat lehet CO₂-vel hegeszteni?
Nem minden anyag egyformán alkalmas erre az eljárásra – és ezt fontos tudni, mielőtt belevágnánk egy projektbe.
Kiválóan hegeszthető:
- Általános szerkezeti acélok (S235, S355)
- Finomszzemcsés acélok
- Karbonacélok (alacsony és közepes széntartalmú)
- Galvanizált acél (különös figyelemmel a cinkgőzre!)
Korlátozottan vagy módosított eljárással hegeszthető:
- Magas széntartalmú acélok (előmelegítés szükséges)
- Ötvözött acélok (speciális huzal és gázkeverék kell)
- Rozsdamentes acél (speciális keverékgáz és huzal szükséges)
Nem hegeszthető CO₂-vel:
- Alumínium és alumíniumötvözetek (ehhez MIG-hegesztés, argon védőgáz kell)
- Réz és rézötvözetek
- Titán (inert gázkörnyezet szükséges)
GyIK – Gyakran Ismételt Kérdések
Mit jelent pontosan a "CO hegesztés" kifejezés, és miért nem "CO₂ hegesztés"?
A "CO hegesztés" a mindennapi szakmai szóhasználatban a CO₂-védőgázas MIG/MAG-hegesztést jelenti. A rövidítés a szén-dioxid (CO₂) gázra utal, amelyet védőgázként alkalmaznak. Technikailag pontosabb lenne "CO₂-hegesztés" vagy "MAG-hegesztés" – de a szakmában a "CO hegesztés" kifejezés is széles körben elterjedt és elfogadott.
Mennyibe kerül egy CO₂-hegesztőgép, és érdemes-e otthonra beszerezni?
A gépek ára rendkívül széles skálán mozog: egy egyszerű hobbi-célú inverter már 80–150 ezer forint körül elérhető, míg a professzionális ipari gépek több százezer forinttól indulnak. Otthoni használatra, ha rendszeresen kell hegeszteni (kerítés, autójavítás, kisebb szerkezetek), egy közepes kategóriás gép jó befektetés lehet. Alkalmi munkákhoz inkább érdemes bérelni.
Lehet-e CO₂-hegesztéssel rozsdamentes acélt hegeszteni?
Közvetlenül nem ajánlott. A tiszta CO₂ oxidáló hatása károsan befolyásolja a rozsdamentes acél korrózióállóságát. Rozsdamentes acélhoz speciális gázkeveréket (általában argon + 2% CO₂, vagy argon + hélium keveréket) és rozsdamentes acél huzalt kell használni.
Miért fröcskölnek annyit a CO₂-vel végzett hegesztések?
A szén-dioxid aktív gáz, amely magas hőmérsékleten disszociál, és ez a folyamat szaggatottabb anyagátvitelt eredményez. A fröcskölés csökkenthető megfelelő paraméterbeállítással, anti-spatter spray alkalmazásával, és részben argon-CO₂ keverék használatával. Teljesen megszüntetni nem lehet, de jól kezelhető szinten tartható.
Milyen huzalvastagságot válasszak?
A huzal vastagságát az anyagvastagsághoz kell igazítani. Általános irányelvként: 0,6 mm huzal vékony lemezekhez (0,5–2 mm), 0,8 mm huzal közepes anyagvastagsághoz (1,5–4 mm), 1,0 mm huzal 3–8 mm-es anyagokhoz, 1,2 mm huzal vastag anyagokhoz (6 mm felett). Ezek irányszámok – a pontos beállítás mindig az adott helyzettől függ.
Mennyi ideig tart megtanulni a CO₂-hegesztést?
Az alapok elsajátítása – egyszerű varratokat készíteni, a gépet beállítani – néhány nap intenzív gyakorlással elérhető. A valódi jártasság, amellyel különböző pozíciókban, különböző anyagokon is megbízható minőségű varratot lehet készíteni, hónapokat, akár éveket igényel. A kézügyesség, az anyagismeret és a hibaelemzés képessége mind részei a szakmai fejlődésnek.
Szükséges-e engedély vagy képesítés a CO₂-hegesztéshez?
Magyarországon magáncélú, saját tulajdonban lévő tárgyakon végzett hegesztéshez nem kell külön engedély. Azonban nyomástartó edények, gázvezetékek, közlekedési eszközök biztonsági elemeinek hegesztéséhez szakképesítés és/vagy vizsgált hegesztői minősítés szükséges. Ipari környezetben a munkavédelmi előírások betartása és a megfelelő képzettség kötelező.